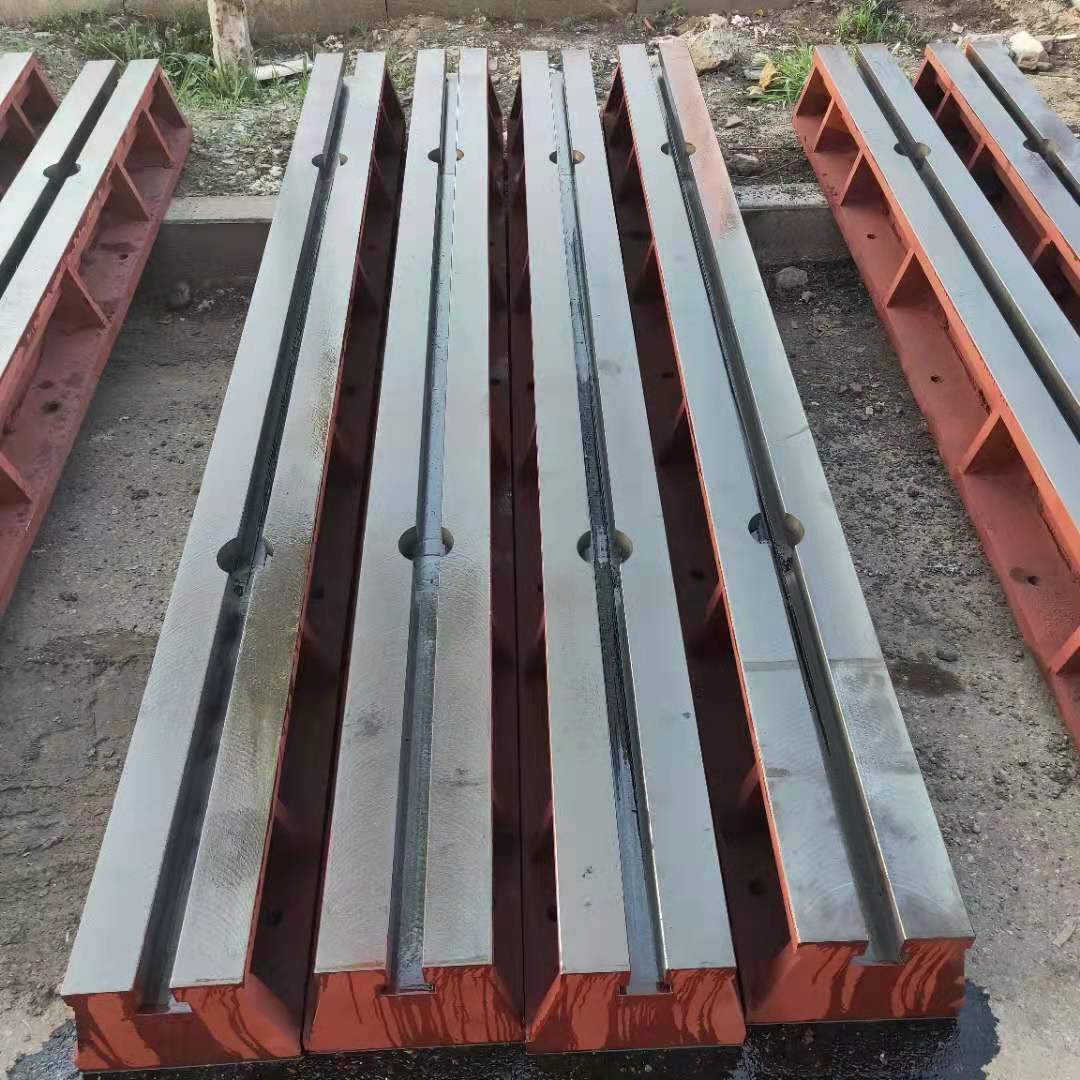
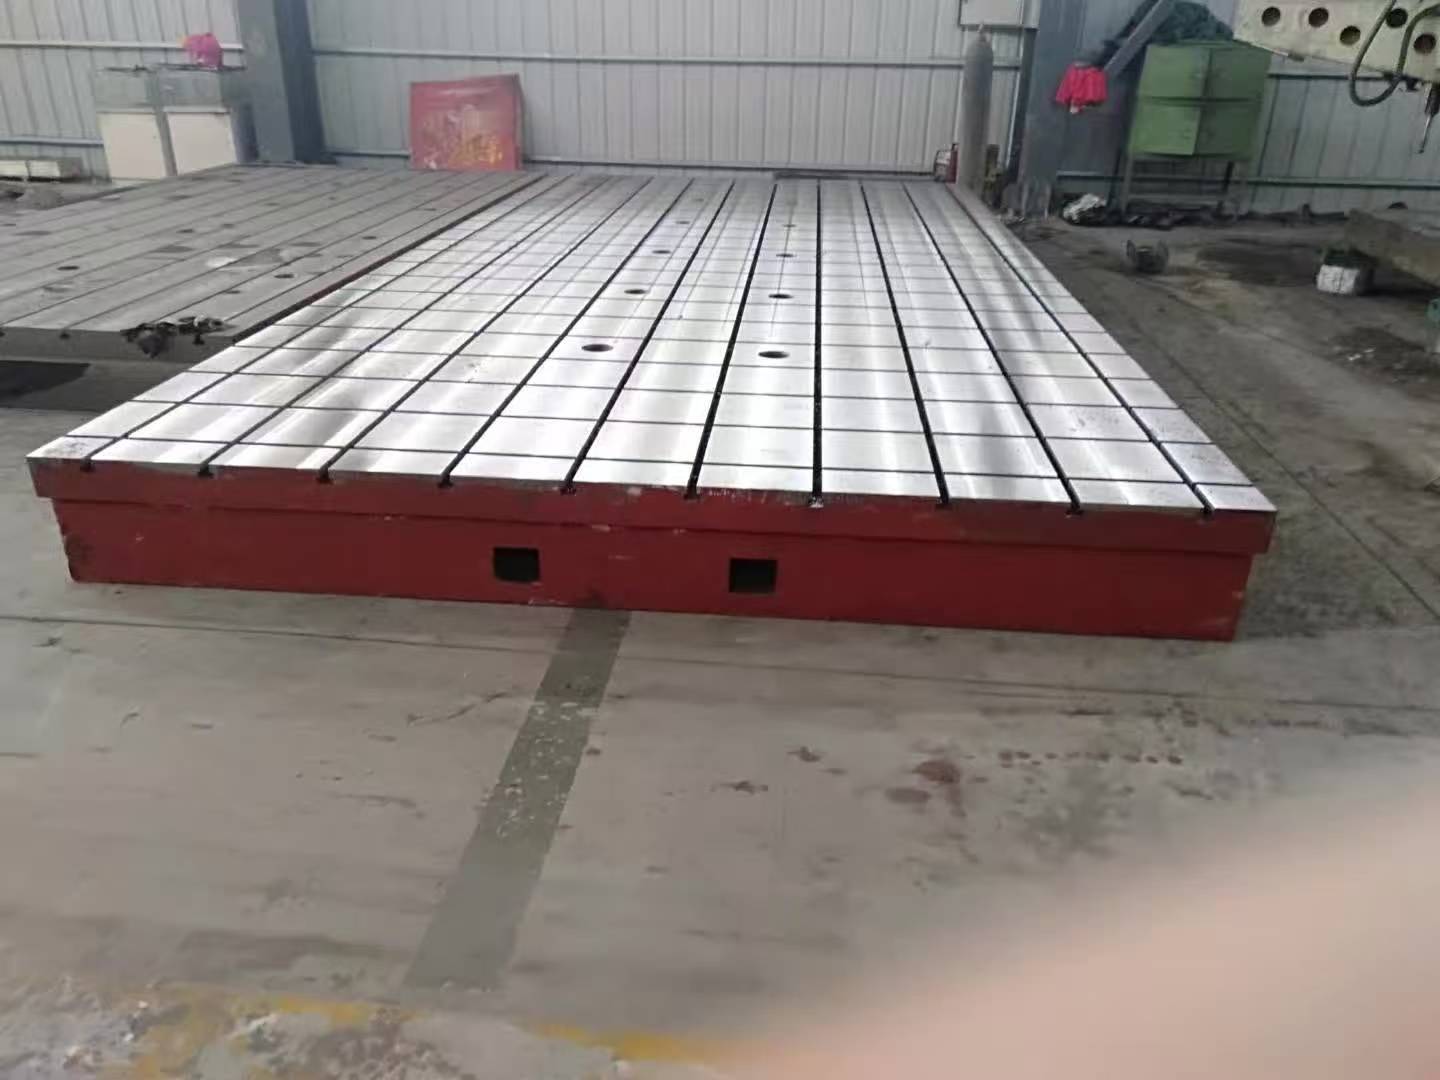
地轨又称铸铁地轨、槽铁、地梁,是安装在车间地面上,用于设备铺设、工装固定、工件装配、重型设备调试的长条型铸铁基础构件,常多条组合配套使用,作为地面基准轨道,广泛应用于重型机械装配、设备底座安装、大型工件焊接、检测划线等场景。地轨以灰铸铁为主要原材料,经过砂型铸造成型,时效去应力处理,再进行工作面铣削加工,预留 T 型槽结构,方便螺栓固定各类工装与设备。
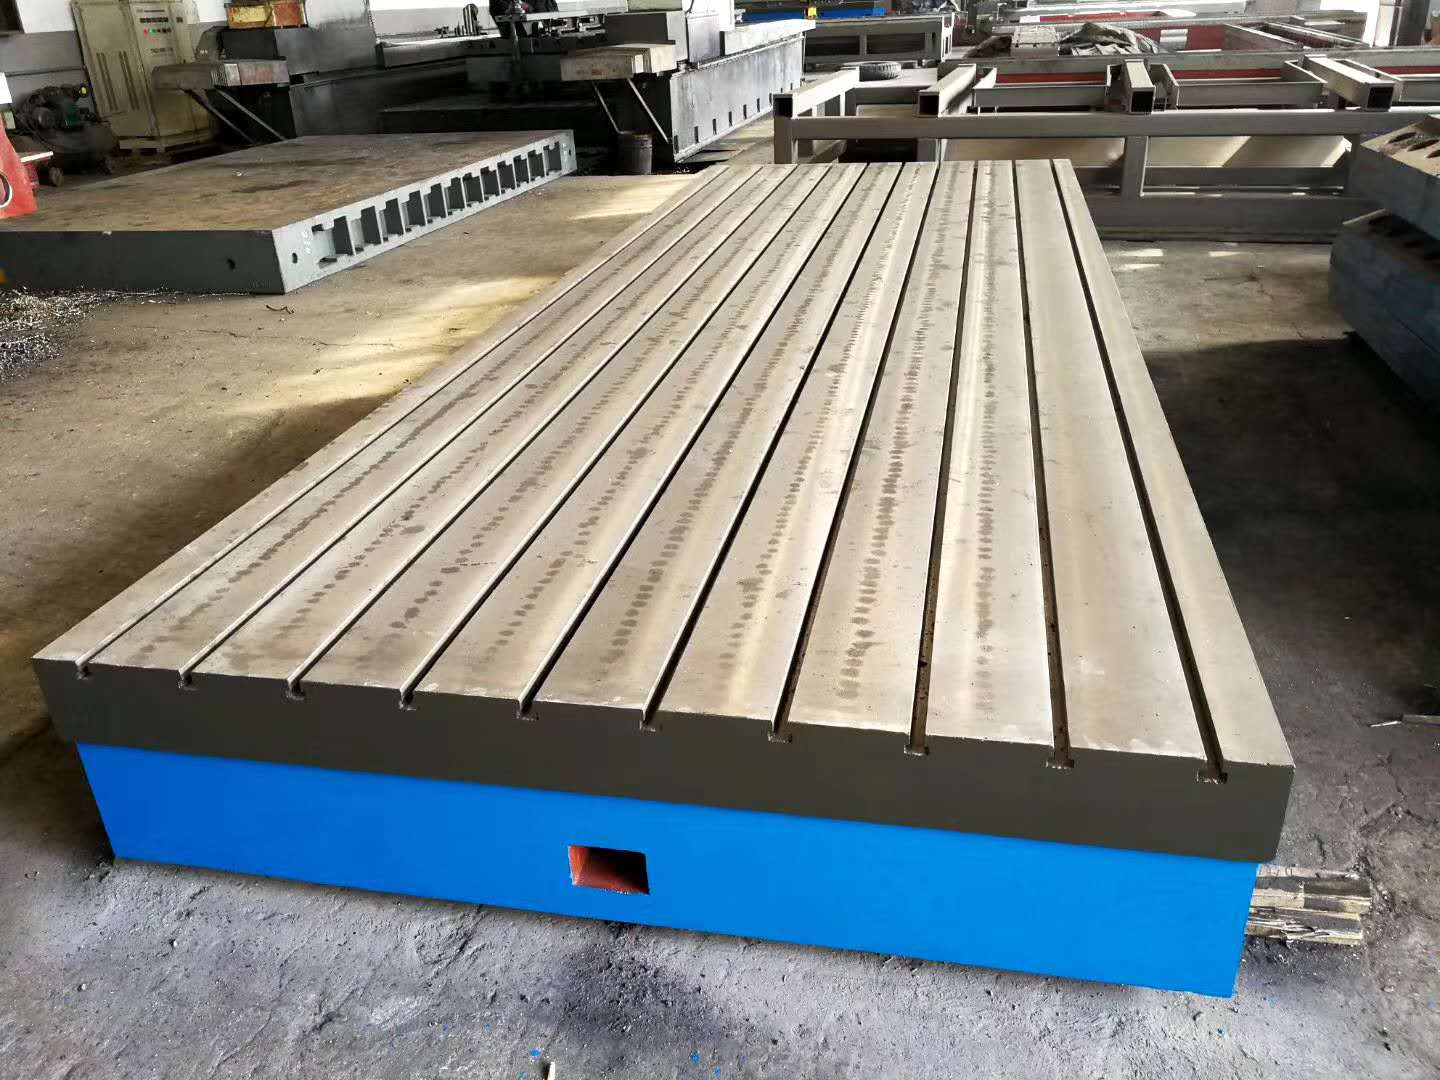
地轨多为长条梁式结构,截面一般设计成工字型或者箱型结构,底部设置支撑脚,工作面开设 T 型槽。T 型槽沿着地轨长度方向均匀布置,T 型槽内可以放入 T 型螺栓,用来锁紧固定工装夹具、设备底座、工件支撑座。多条地轨平行铺设在地面上,组合形成大面积基准平台,相比整块大型铸铁平台,铸铁地轨拥有明显优势。大型整块铸铁平台尺寸受限、自重巨大,运输、吊装难度高,成本高昂;地轨采用分体长条结构,可以根据现场实际需求,自由拼接组合,调整铺设总长度、轨道间距,单件重量更小,吊装、运输更方便,场地适配性更强。
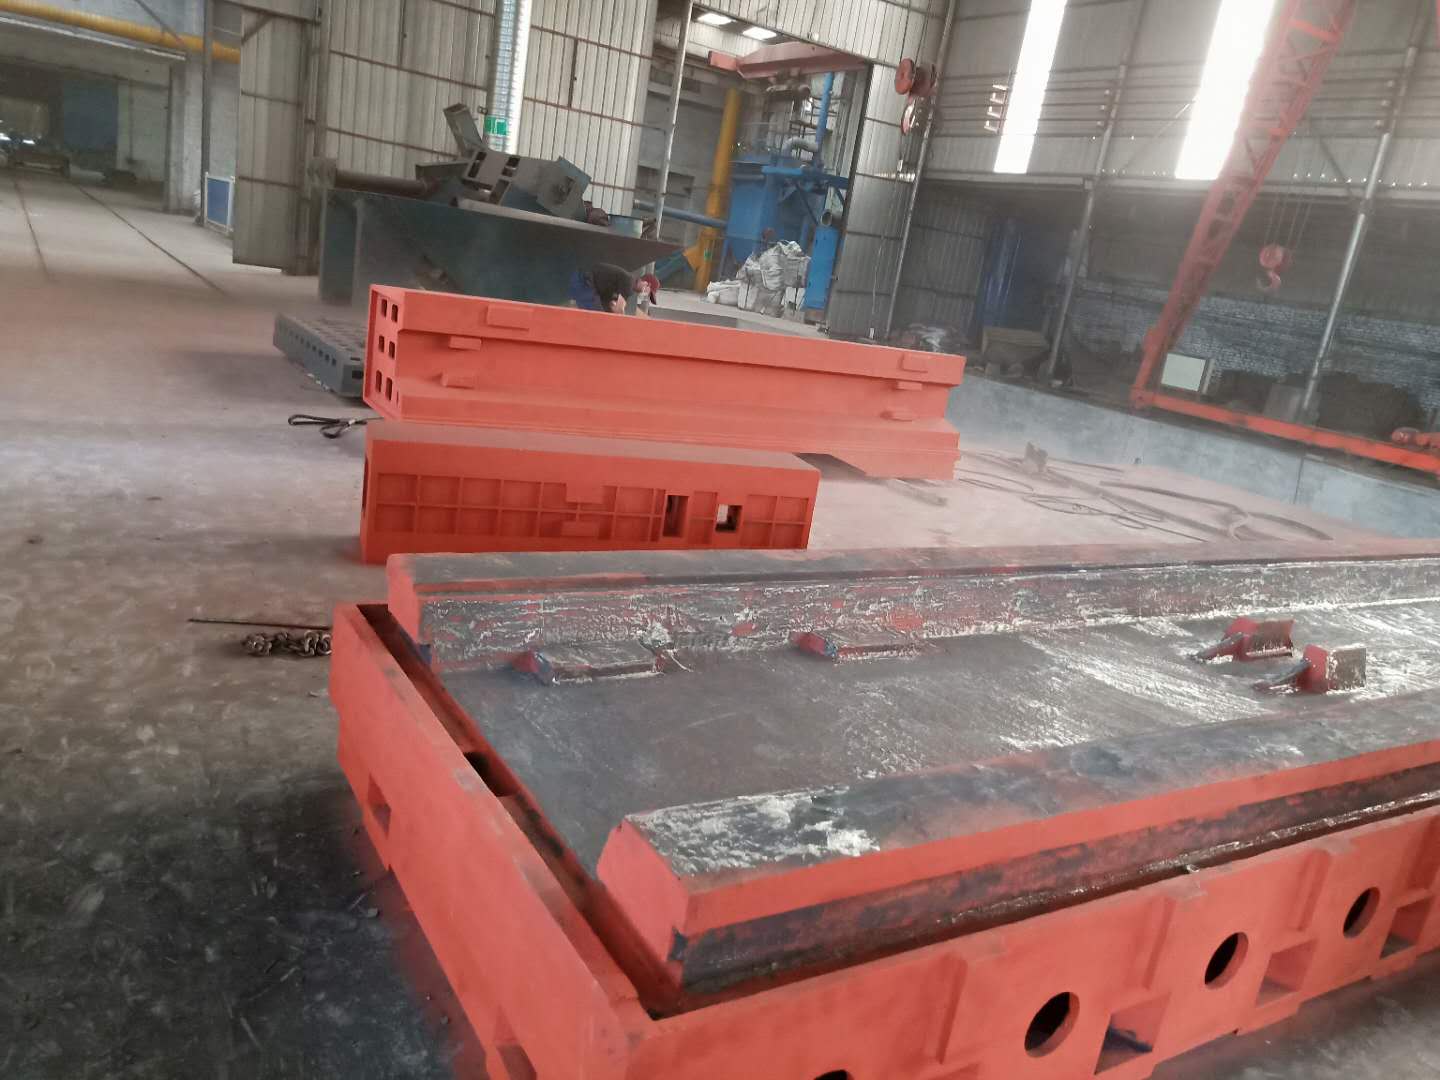
在地轨原材料与铸造工艺方面,主流选用 HT200、HT250 灰铸铁。灰铸铁减震性能良好,设备运行、工件装配产生的振动可以被地轨吸收,降低振动传递;材料刚性强,承受重型工件压力不易发生弯曲变形,铸造工艺成熟,便于浇筑长条梁状毛坯。铸造毛坯成型之后,首要工序就是去应力时效处理。长条型铸件,长度方向尺寸大,铸造冷却时容易产生弯曲应力,如果不做时效处理,加工完成之后,在地轨铺设使用过程中,内应力释放,轨道会发生弯曲,工作面直线度超标,无法作为基准使用。毛坯时效处理完成,开展粗铣加工,部分产品粗加工后增加二次时效,进一步消除加工应力,之后精加工工作面与 T 型槽,保障工作面直线度、槽体尺寸精度。加工完成之后进行成品检测,对地轨工作面直线度、槽间距、外形尺寸逐一核验。
地轨安装方式分为两种,一种是地面平铺式,使用调整地脚支撑地轨,通过水平仪逐根调平,多条地轨统一校准水平,之后固定;另一种是预埋式,在地坑浇筑混凝土的时候,将地轨预埋固定在地基内部,适合长期固定、承载重量极大的重型装配工位。预埋安装对地基施工要求较高,地基需要充分养护,防止后期地基沉降造成地轨移位、变形。平铺式安装灵活性更高,可以根据生产需求,拆装、移动、重新排布地轨位置,适配多品种工件生产。
地轨应用场景十分广泛。重型机械工厂,用于大型减速机、工程机械壳体装配;焊接车间,用于大型钢结构工件摆放、工装固定;机床厂用于大型机床底座装配调试;风电设备、压力容器生产企业,利用多条地轨搭建装配基准;检测单位,在地轨上方放置支撑座,开展大型工件划线检测工作。在大型设备改造、生产线搭建项目中,地轨也是常用的基础工装。
地轨选型的时候,需要重点确认几个参数:单根地轨长度、工作面宽度、T 型槽数量与槽间距,同时核算最大承载重量。承载能力和地轨截面厚度、支撑点间距直接相关,工件重量越大,需要选用截面尺寸更大的地轨,同时缩小支撑点距离,避免地轨受力弯曲。如果工件重量分布不均匀,要重点考虑集中载荷带来的弯曲形变,合理增加地轨数量或者选用加厚规格产品。
地轨使用过程中的维护要点。铺设场地地面基础要坚实,松软地面不能直接铺设,容易出现下沉;调平作业需要使用精密水平仪,逐条校准,保证多条地轨工作面处于同一基准平面;工件吊装落地轻放,避免重物撞击工作面和 T 型槽,撞击会造成槽口变形、工作面凹坑;禁止直接在地轨工作面进行电弧焊接、火焰切割作业,高温局部加热会造成铸件变形,破坏轨道直线度;工作结束清理 T 型槽内部铁屑、杂物,防止杂物卡阻 T 型螺栓;长期闲置时,清理工作面,涂抹防锈油脂,做好防锈保护。
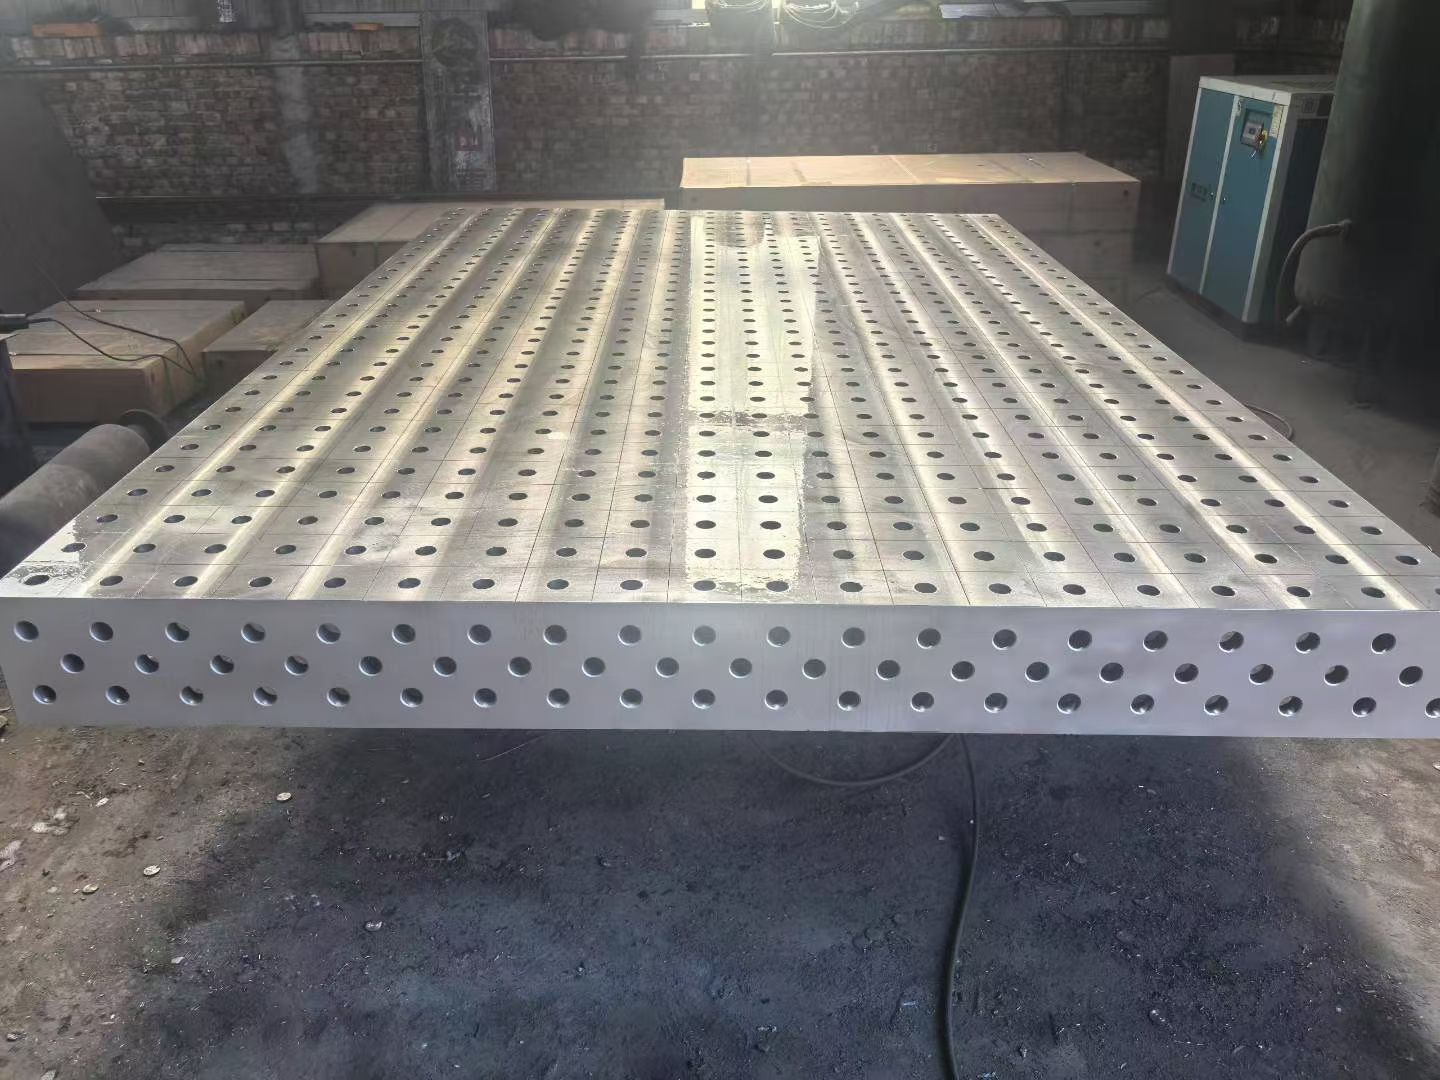
地轨可以根据现场工况做定制化加工,调整单根长度、槽体规格、开孔位置。作为分体式组合基准工装,凭借灵活拼接、重型承载、稳定可靠的特点,在大型工件装配领域,成为整块铸铁平台之外重要的基准工装方案。合理设计、规范铺设、定期校准,铸铁地轨能够长期稳定提供基准轨道,满足重型装备制造的装配、固定、检测需求。
 #331
 #332
 #335
 #337