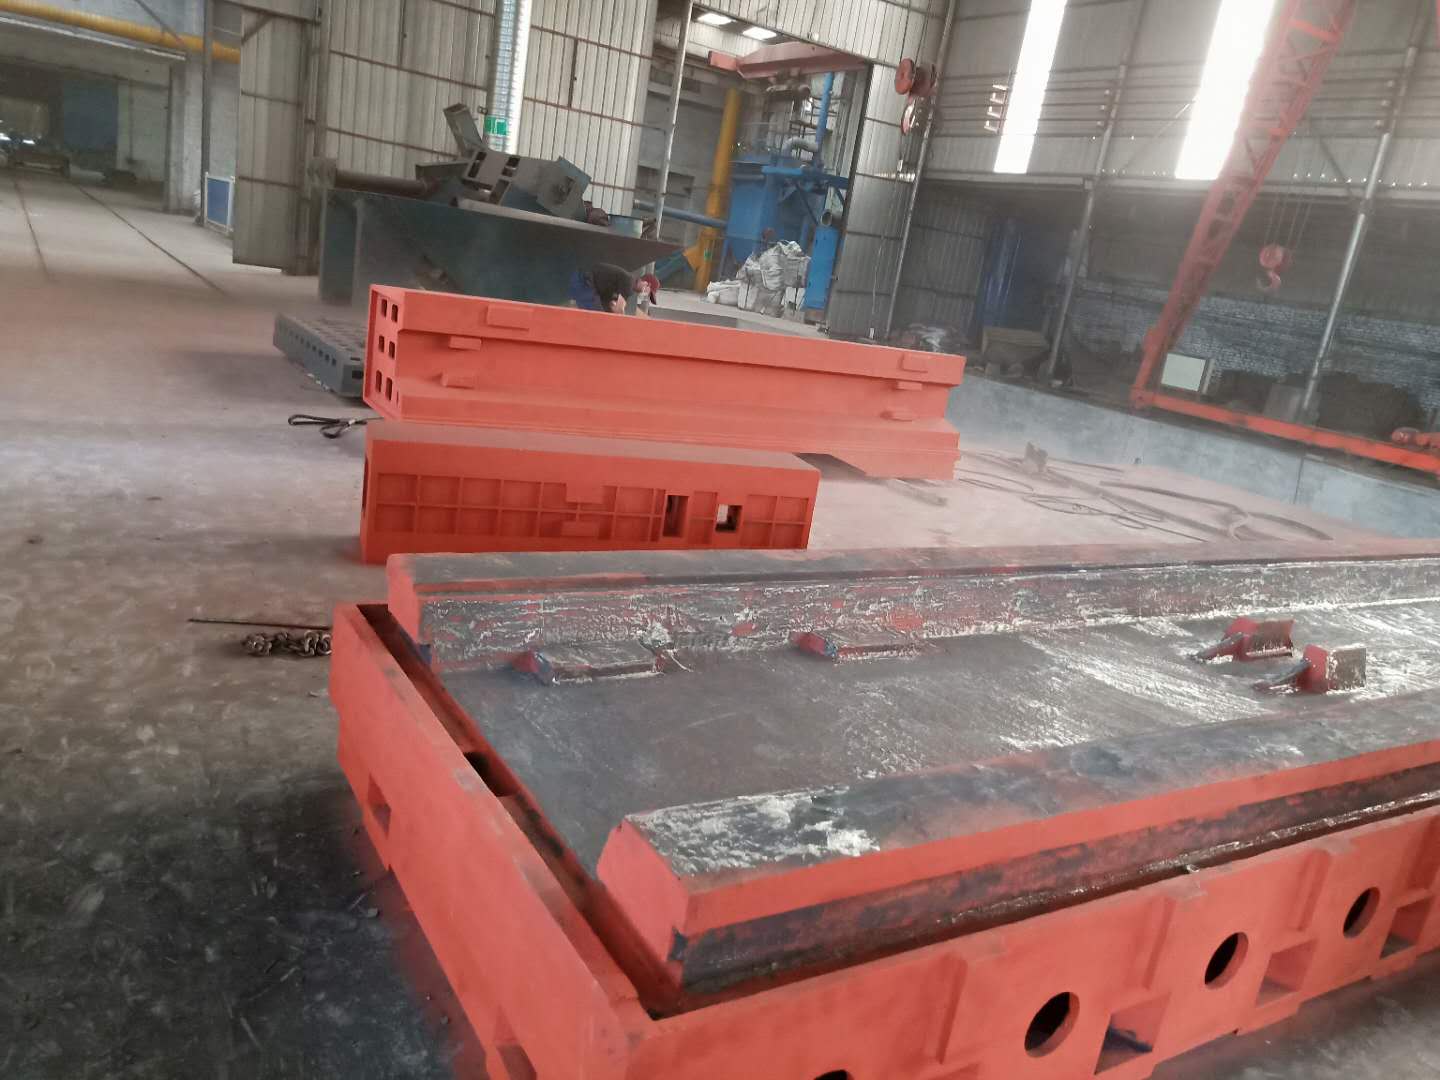
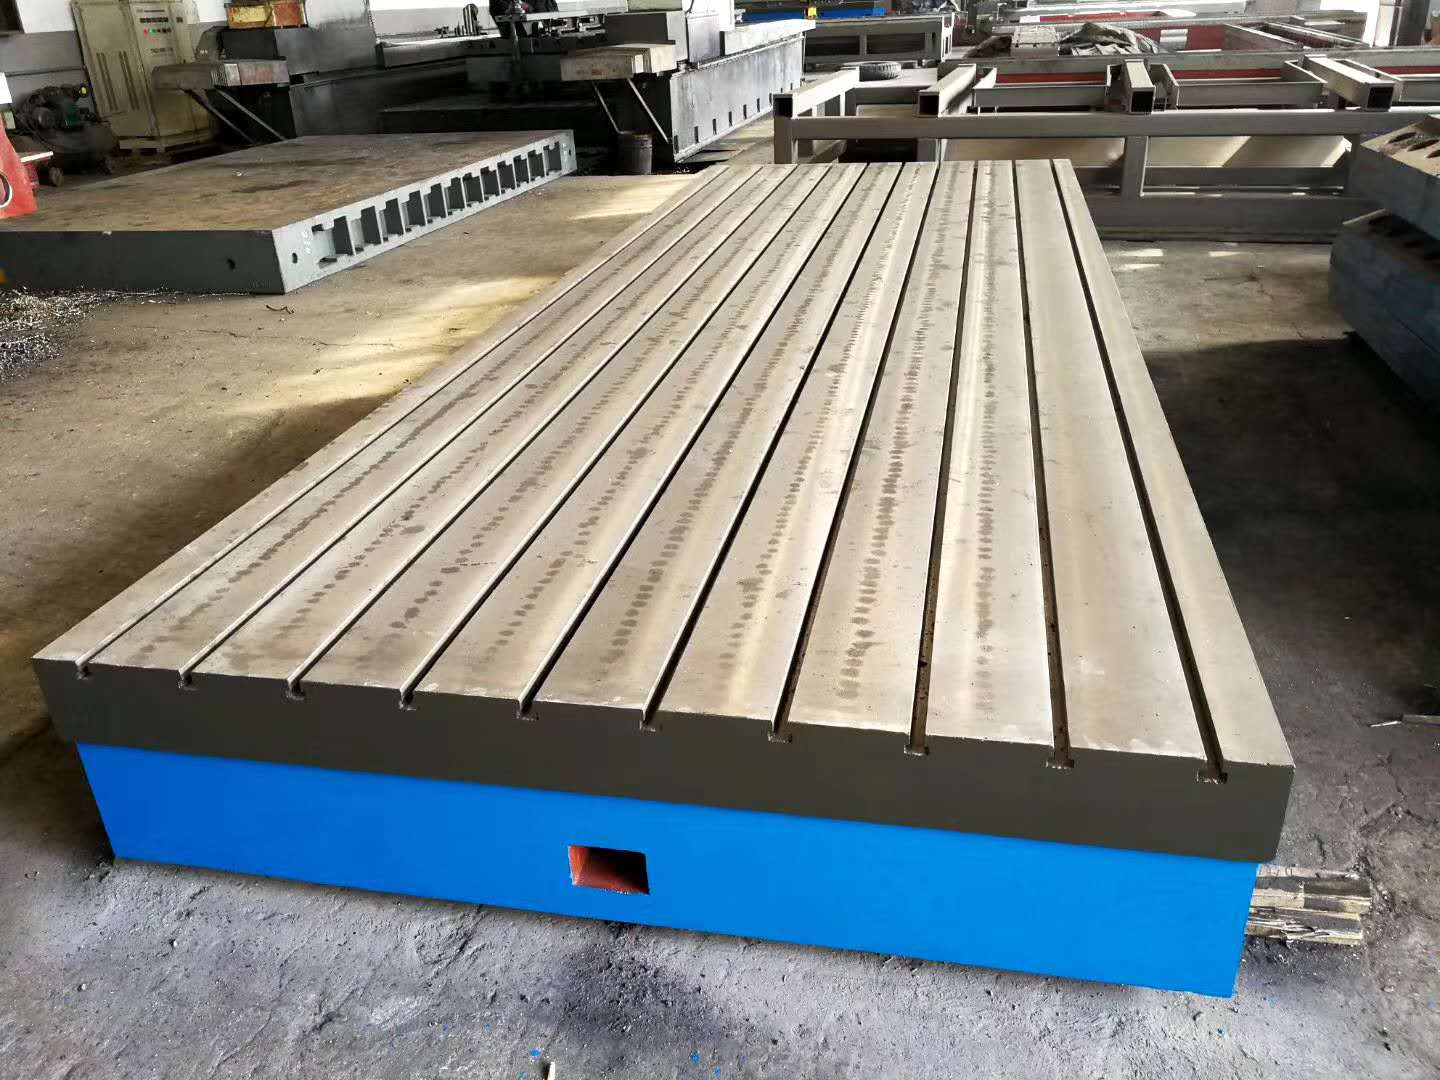
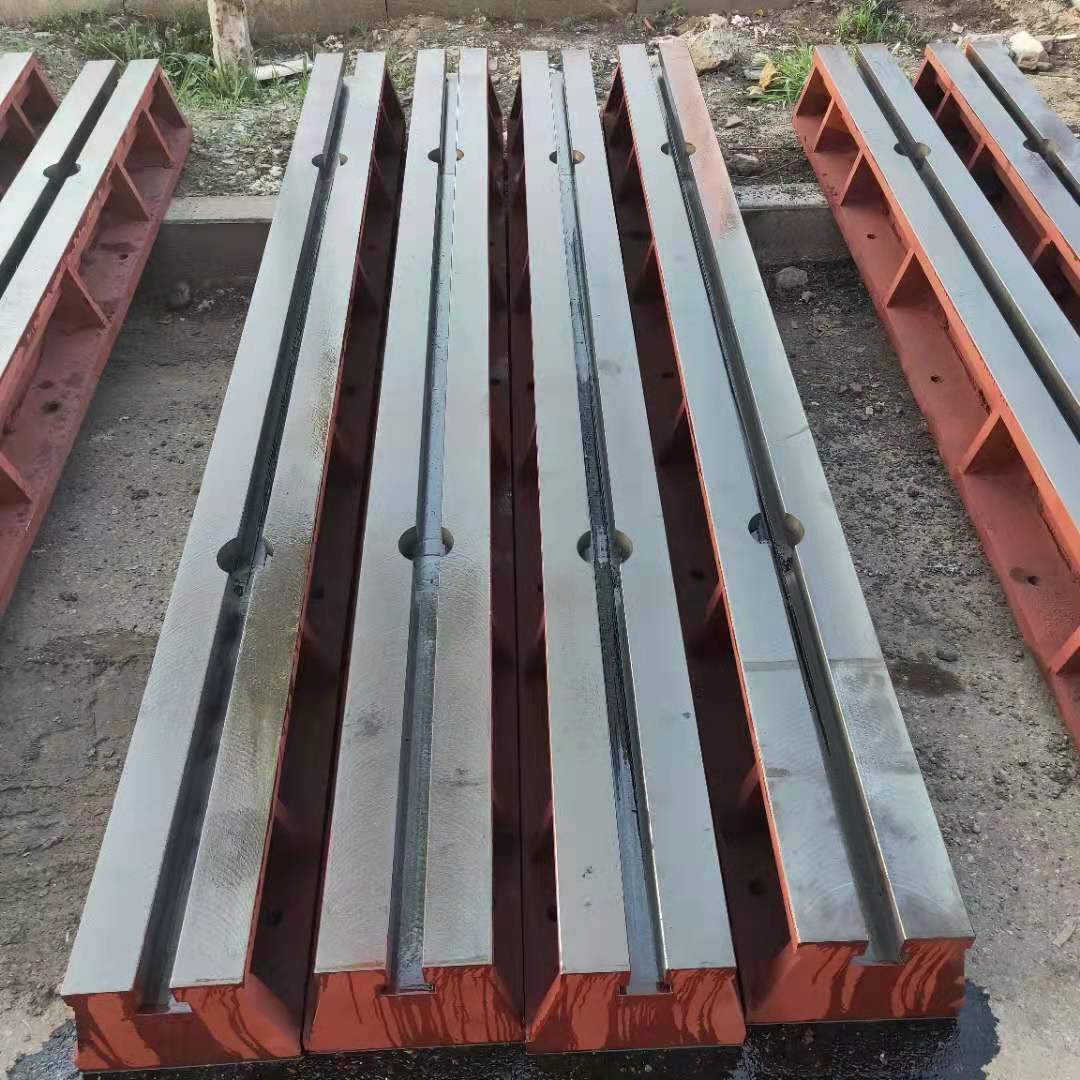
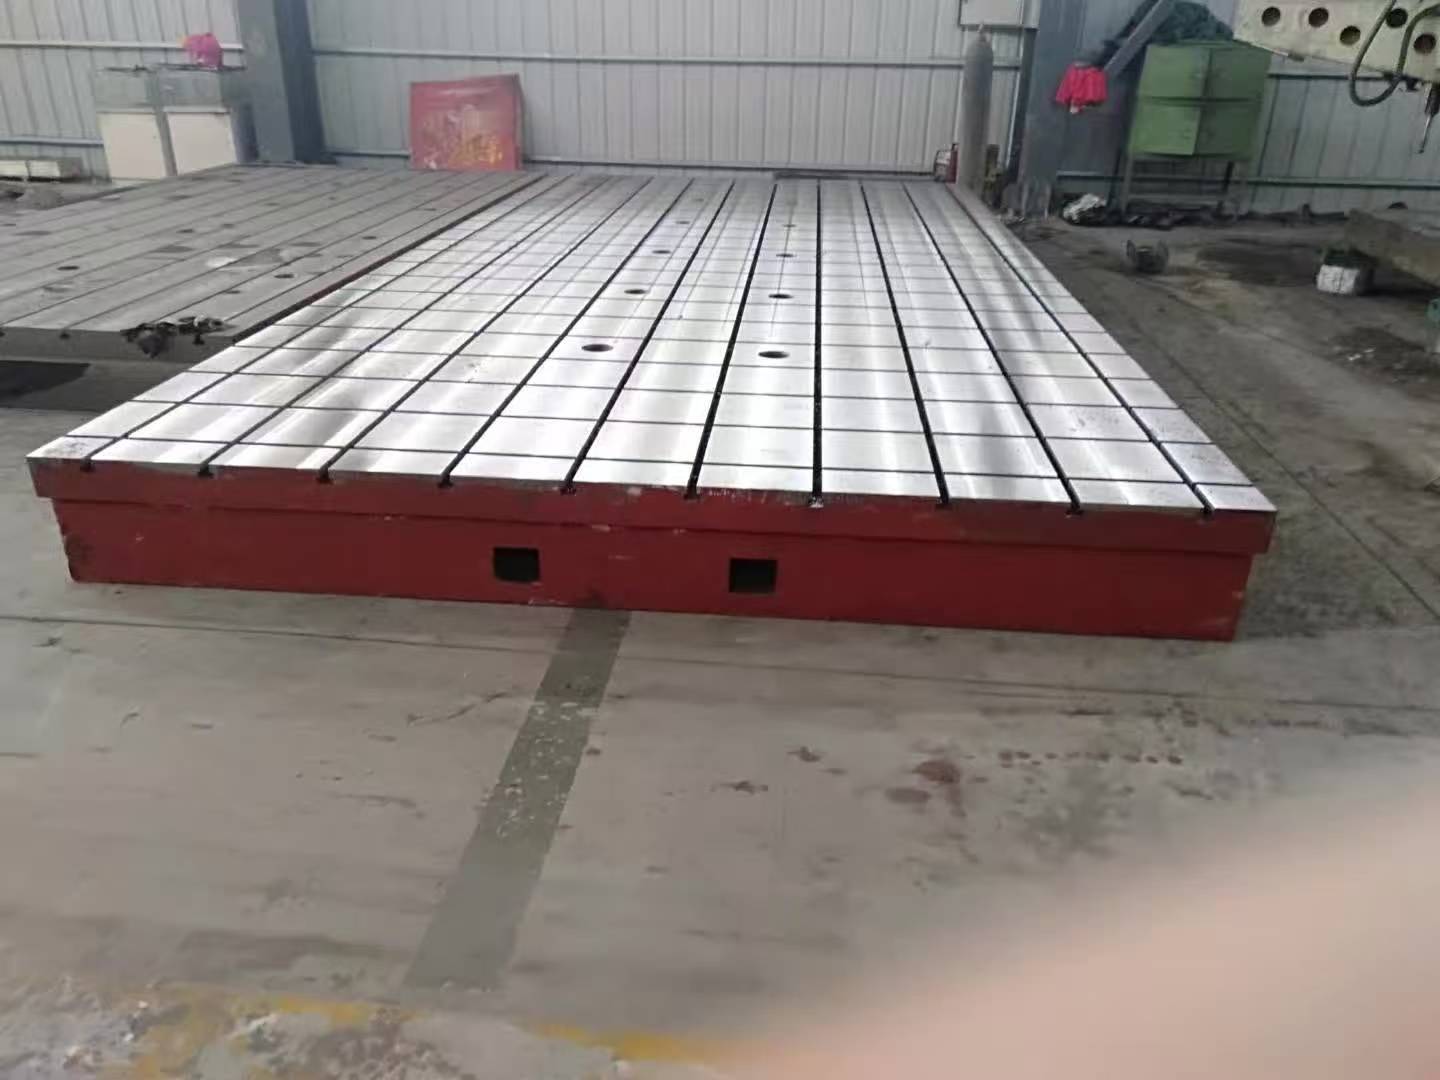
机床铸件是各类机床设备的主体基础构件,包含机床床身、底座、立柱、横梁、工作台、滑台、箱体等结构件,是机床整机的骨架,承载机床全部传动部件、主轴、导轨、刀库等组件,决定机床整体刚性、稳定性与长期运行精度。绝大多数机床铸件采用灰铸铁铸造,部分特殊工况会选用球墨铸铁,依托铸铁材料良好的减震性、铸造工艺性与尺寸稳定性,满足机床长时间连续加工的使用要求。
机床在切削加工工件时,刀具与工件之间会持续产生切削振动,振动会直接影响加工表面粗糙度,也会加剧机床传动部件磨损。灰铸铁内部的片状石墨组织,可以吸收、衰减切削产生的振动能量,起到减震缓冲效果,这也是机床床身、底座优先选用铸铁材质的核心原因。同时灰铸铁拥有良好的耐磨性能,铸件导轨工作面经过淬火处理后,耐磨性能进一步提升,导轨反复滑动过程中磨损缓慢,保障机床长时间运行精度。铸件铸造可塑性强,可以一次性浇筑出复杂的内腔、加强筋、导轨安装基面,一体成型的结构相比焊接钢结构,整体刚性更好,结构稳定性更强。
机床铸件的生产流程工序较多,整体分为造型浇筑、毛坯清理、时效处理、机加工、质检等环节。首先根据机床图纸制作模具,采用树脂砂或者粘土砂造型工艺,树脂砂造型铸件表面光洁度更高,铸件尺寸偏差更小,适合大中型机床铸件生产。熔炼环节把控铁水成分、浇筑温度,铁水成分直接影响铸件的强度、硬度、减震性能。铁水浇筑完成,等待铸件冷却之后,进行落砂、清理,去除表面粘砂、浇口、冒口,完成毛坯制作。毛坯表面会进行外观检查,排查气孔、砂眼、裂纹、缩松等铸造缺陷,重要受力部位不允许存在影响强度的铸造缺陷。
铸造毛坯内部存在巨大内应力,是机床铸件后期变形的主要诱因。机床铸件属于大型结构件,结构厚薄不均,冷却速度不一致,内应力分布复杂。如果不消除内应力,完成机加工之后,在长期使用过程中应力缓慢释放,铸件会发生形变,导轨平面发生扭曲,机床加工精度持续下降。所以时效处理是机床铸件生产过程中不可缺少的关键工序。常规方式分为自然时效、人工时效。人工时效退火处理,将铸件整体放入退火炉,按照工艺曲线升温保温,消除大部分铸造应力;对于高精度机床配套铸件,会采用多次时效工艺,粗加工之后再次进行时效,进一步释放加工产生的应力,最大程度降低后续变形概率。
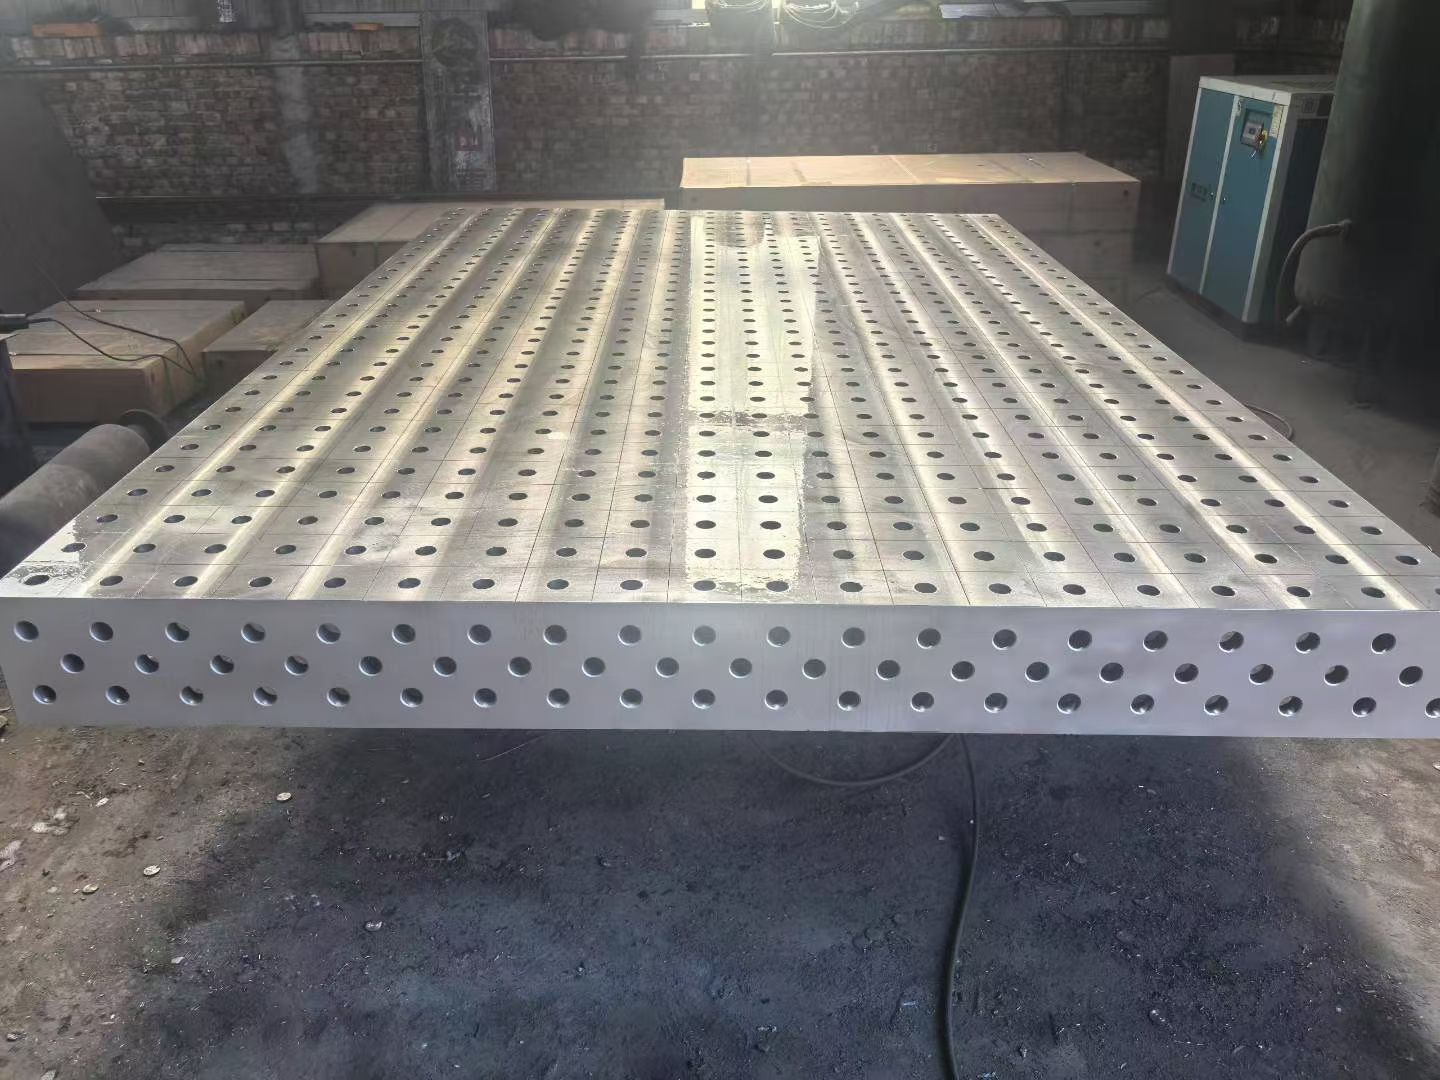
时效处理完成后,进入机械加工工序。通过大型龙门加工中心、落地镗铣床对铸件各个基准面、导轨安装面、螺纹孔、装配孔进行粗加工与精加工。机床铸件上的导轨基面精度要求严格,后续要安装直线导轨或者滑动导轨,基面平面度、直线度指标需要严格把控。加工完成后开展全面检测,使用水平仪、激光干涉仪等检测设备,检测各个基准面尺寸精度、形位公差,核对尺寸是否符合图纸技术要求。
机床铸件应用品类丰富。车床床身、铣床底座、加工中心立柱、龙门机床横梁、磨床床身、钻床箱体等,都属于机床铸件范畴。不同类型机床对应的铸件结构设计侧重点不一样。重型机床铸件,会加厚本体壁厚,增加密集加强筋,提升整体刚性,承受大切削力;精密机床铸件,重点管控内应力,优先多重时效工艺,保障长期尺寸稳定。
机床铸件的质量会直接决定机床整机品质。刚性不足的铸件,机床切削时容易产生抖动,加工工件表面质量差;铸件内应力处理不到位,机床使用一段时间精度持续跑偏,维修成本高。铸件结构设计上,合理布置加强筋,优化铸件壁厚,在控制铸件重量的前提下提升结构刚度,避免局部应力集中。
在铸件使用环节,机床整机装配完成之后,放置环境需要保持稳定温湿度,避免环境温度剧烈变化,造成铸件热胀冷缩,影响加工精度。机床安装需要做好地基处理,重型机床需要浇筑专用地基,分散机床重量,防止地基沉降带来铸件形变。机床运行过程避免超负荷加工,长期超大切削力会持续冲击铸件本体,加速导轨磨损。日常做好导轨防护、润滑,减少导轨工作面磨损。
机床铸件属于装备制造业的基础构件,随着装备制造行业不断发展,对铸件尺寸精度、稳定性、铸造缺陷控制要求持续提升。从模具制作、熔炼浇筑到时效、精密加工,每一道工序都会影响最终成品质量,稳定的工艺管控,才能生产出高品质机床铸件,为各类机床设备提供稳定可靠的主体支撑结构。
 #331
 #334
 #335
 #337